

Правильне розрізання сітки з нержавіючої сталі є критичним кроком, який безпосередньо впливає на точність встановлення, цілісність конструкції, ефективність фільтрації та загальний термін служби. Незалежно від того, чи працюєте ви з панелями зварної сітки для армування чи плетеною дротяною сіткою для фільтрації та просіювання, неправильне різання може призвести до потертих країв, викривлення розмірів, початку корозії та непотрібних відходів матеріалу. Оскільки сітка з нержавіючої сталі суттєво відрізняється за діаметром дроту, структурою переплетення та механічною поведінкою, методи різання слід ретельно вибирати на основі типу сітки, товщини та вимог до застосування.
Цей посібник містить вичерпний практичний огляд того, як ефективно різати зварну та ткану сітку з нержавіючої сталі. Тут пояснюється вибір інструменту, техніка різання, міркування безпеки, обробка кромок і методи контролю якості. Інженери, виробники та спеціалісти із закупівель можуть використовувати цей посібник, щоб підвищити точність різання, скоротити кількість повторних робіт і забезпечити надійну продуктивність у системах фільтрації, дренажу, будівництва та промисловості.

Розуміння сітки з нержавіючої сталі перед різанням
Відмінності між зварною сіткою та тканою сіткою
Зварні сітки з нержавіючої сталі та ткані сітки поводяться дуже по-різному під час різання, тому перед вибором інструментів або методів важливо розуміти їхні структурні характеристики. Зварна сітка складається з поздовжніх і поперечних дротів,-зварених у місцях перетину, створюючи жорстку сітку з фіксованим відстанню. Ця жорсткість забезпечує чудову стабільність розмірів, але це також означає, що сили різання передаються через конструкцію. Якщо використовуються невідповідні інструменти, різання може викликати напругу в точках зварювання, потенційно послаблюючи сусідні перетини або викликаючи локальну деформацію.
Ткану сітку, навпаки, виробляють шляхом переплетення дротів основи та качка за такими візерунками, як полотняне переплетення, саржеве переплетення або голландське переплетення. Ця переплетена структура надає тканій сітці більшої гнучкості, але також робить її схильною до розтирання країв при неправильному розрізанні. Розрізання тканої сітки без стабілізації країв може призвести до ослаблення або зміщення дротів, змінюючи розмір отвору та погіршуючи точність фільтрації. Розуміння цих фундаментальних відмінностей дозволяє виробникам передбачати ризики та вибирати відповідні стратегії різання.
Вплив діаметра дроту та отвору сітки
Діаметр дроту та розмір отвору сітки відіграють важливу роль у визначенні складності різання та виборі інструменту. Більш товсті дроти вимагають більшої сили різання та більш міцних інструментів, тоді як тонкі дроти можна легко пошкодити надмірним тиском або неправильною геометрією леза. У плетеній сітці, яка використовується для фільтрації, підтримка постійного розміру отвору має вирішальне значення. Надмірна деформація під час різання може спотворити отвори біля зрізаного краю, знизивши точність фільтрації та стабільність потоку.
У зварних сітках більш товсті дроти збільшують стійкість до різання, але також допомагають зберегти стабільність краю після різання. Однак різання надто близько до точок зварювання може викликати концентрацію напруги. Інженери часто вказують мінімальні межі країв, щоб зберегти цілісність конструкції. Правильне планування на основі діаметра дроту та отвору сітки гарантує, що різання не вплине негативно на продуктивність або сумісність встановлення.
Розгляд нержавіючої сталі під час різання
Різні марки нержавіючої сталі по-різному реагують на процеси різання через варіації твердості, пластичності та-зміцнення. Аустенітні марки, такі як 304, 316 і 316L, є міцними та пластичними, але мають тенденцію до -твердіння під час різання, що збільшує знос інструменту та виділення тепла. Феритні сорти, такі як 430, твердіші та менш пластичні, що може зробити різання більш крихким, якщо використовуються неправильні методи.
Розуміння класу матеріалу допомагає виробникам вибирати швидкість різання, матеріали леза та стратегії охолодження. Наприклад, повільне, контрольоване різання гострими інструментами мінімізує накопичення тепла та зменшує ризик зміни кольору або мікроструктурного пошкодження, яке згодом може вплинути на стійкість до корозії.

Ручні методи різання сітки з нержавіючої сталі
Використання ручних ножиць і ножиць для жерсті
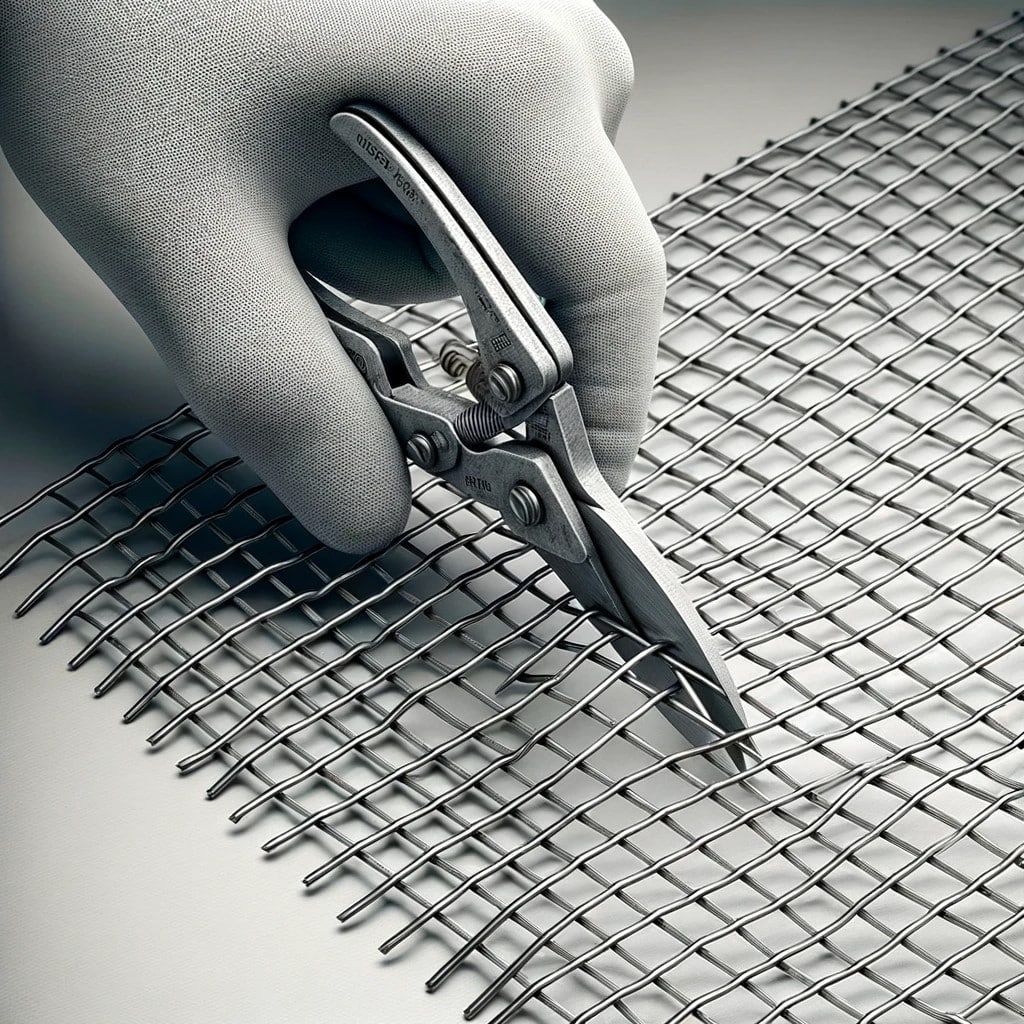
Ручні ножиці та ножиці для жерсті зазвичай використовуються для різання тонкої сітки з нержавіючої сталі, особливо в невеликих-масштабних виробництвах або-встановленні на місці. Вони підходять для тонкотканої сітки та легкої зварної сітки з малим діаметром дроту. Ключова перевага ручного інструменту – контроль; оператори можуть робити точні розрізи вздовж позначених ліній без утворення надмірного тепла чи іскор.
Однак ручна стрижка вимагає правильної техніки. Надто швидке або під неправильним кутом різання може погнути дроти або створити нерівні краї. Для тканої сітки важливо міцно закріпити сітку, щоб запобігти її зсуву під час різання. Оператори повинні обрізати по одному дроту, а не накладати кілька проводів одночасно, зменшуючи викривлення та втому рук. Хоча ручні інструменти економічно-ефективні, їх найкраще обмежити-невеликим обсягом або точністю, де швидкість не є критичною.
Болторізи для більш товстої зварної сітки
Болторізи широко використовуються для різання більш товстих зварних сітчастих панелей, особливо в будівництві та зовнішньому застосуванні. Їх довгі ручки забезпечують механічну перевагу, дозволяючи операторам різати дріт більшого діаметру з меншими фізичними зусиллями. Болторізи ефективні для прямих розрізів і грубого визначення розміру сітчастих панелей перед остаточним обрізанням.
Незважаючи на свою потужність, болторізи можуть спричинити деформацію, якщо не використовувати їх обережно. Розрізання надто близько до точок зварювання може пошкодити сусідні з’єднання, а нерівномірний тиск може спричинити розширення кінців дроту. Щоб мінімізувати проблеми, оператори повинні розташувати ріжучі губки прямо на дроті та прикладати постійне, контрольоване зусилля. Болторізи ідеально підходять для конструкцій, де точність кромки менш критична, але потрібні міцність і швидкість.
Обмеження методів ручного різання
Хоча ручні методи різання пропонують гнучкість і низьку вартість, вони мають обмеження. Точність знижується зі збільшенням діаметра дроту, а втома оператора може призвести до непослідовних результатів. Ручні методи також непридатні для-великого виробництва або складних форм. Розуміння цих обмежень допомагає інженерам вирішити, коли переходити на механічне чи автоматизоване різання.
Механічні різальні інструменти та обладнання
Кутові шліфувальні машини та відрізні-круги
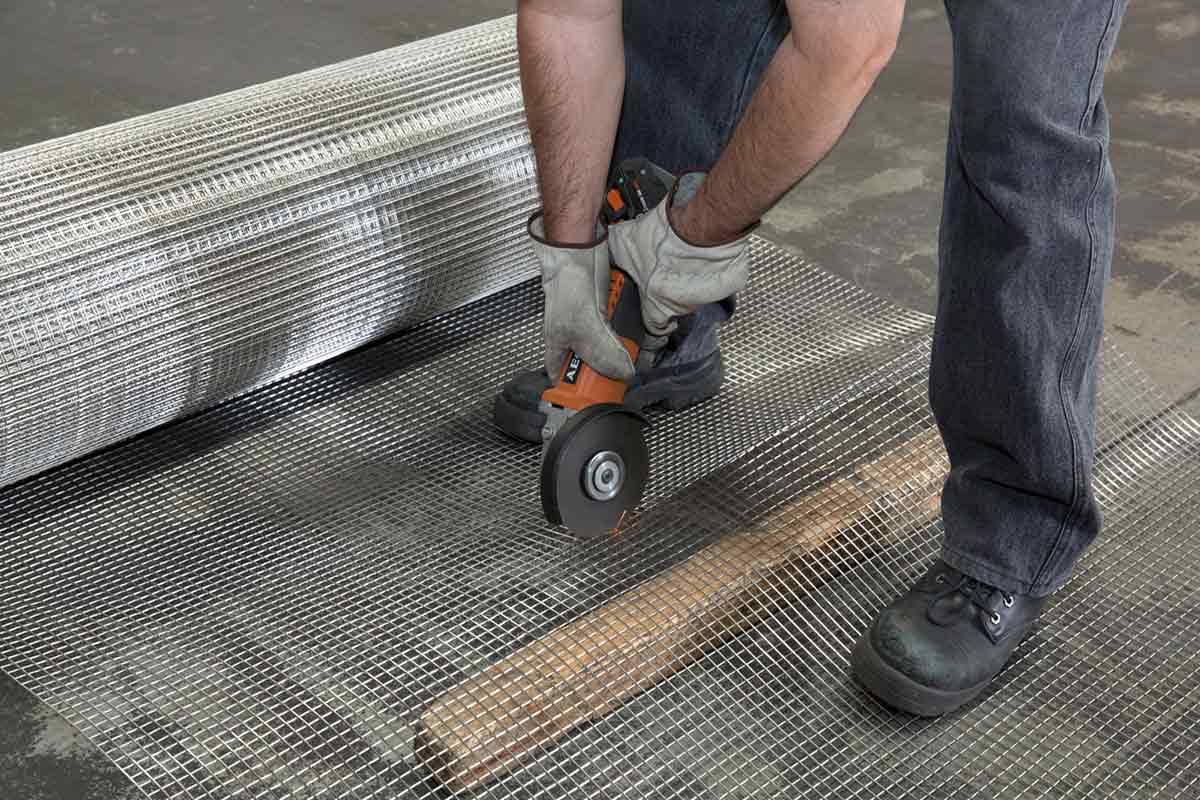
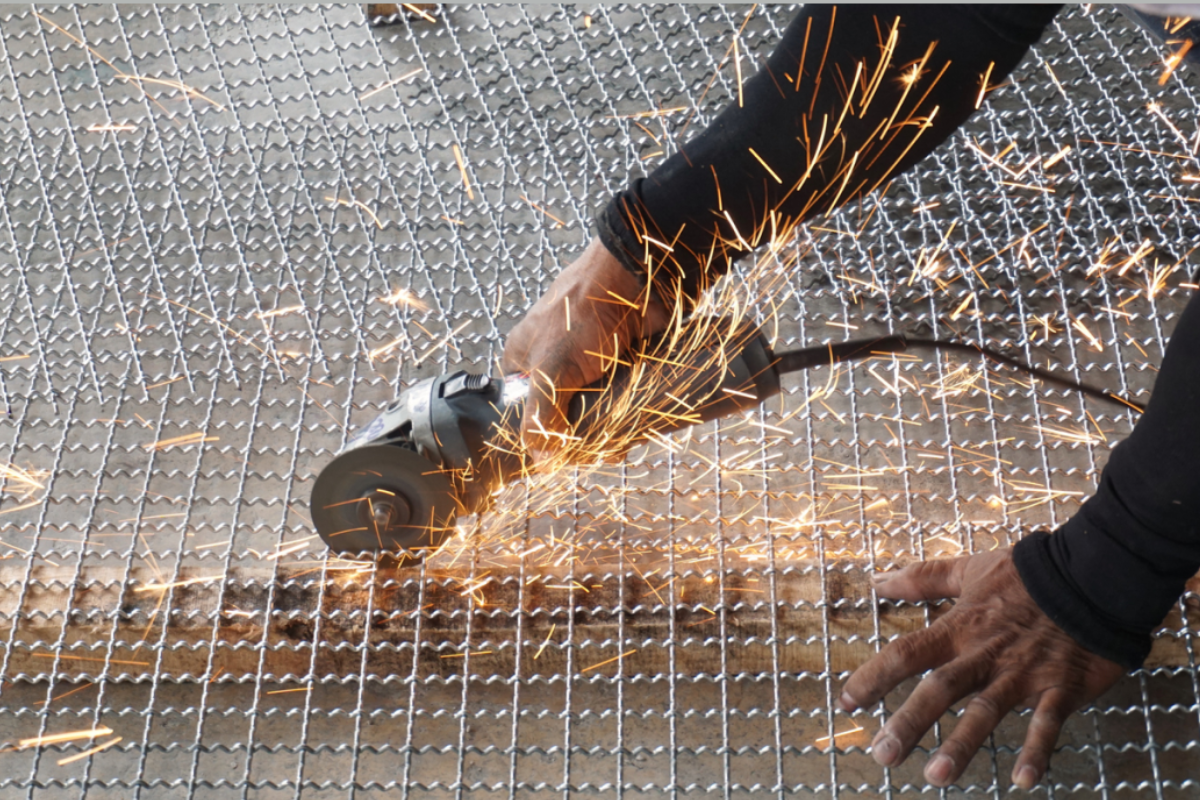
Кутові шліфувальні машини, оснащені відрізними кругами-з-нержавіючої сталі, широко використовуються для різання зварної сітки та важчої тканої сітки. Вони пропонують швидкість і універсальність, що робить їх придатними для-налаштування на місці та в майстерні. Кутові шліфувальні машини можуть ефективно обробляти товщі дроти та великі панелі.
Однак вони виділяють значну кількість тепла та іскор, що може змінити колір нержавіючої сталі та потенційно вплинути на стійкість до корозії, якщо не поводитися належним чином. Використання відповідних матеріалів круга, підтримання постійної швидкості різання та уникнення надмірного тиску допомагають зменшити накопичення тепла. Оператори також повинні носити належне захисне спорядження, оскільки іскри та гострі осколки є звичайною небезпекою.
Гільйотинні ножиці та машини для різання сітки
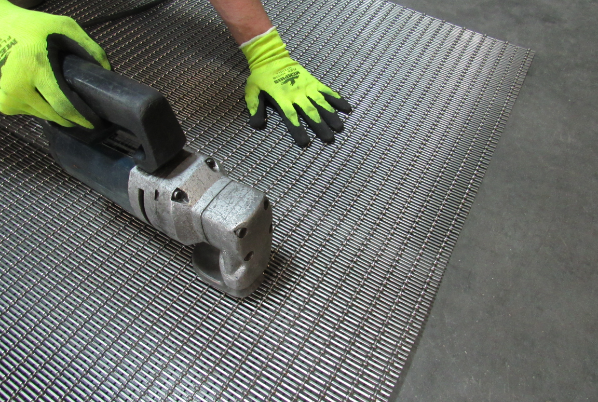
Для промислового-масштабного різання гільйотинні ножиці та спеціальні машини для різання сітки забезпечують виняткову точність і повторюваність. Ці машини застосовують рівномірну силу різання по всій ширині сітки, створюючи чисті краї з мінімальною деформацією. Вони особливо ефективні для тканої сітки, яка використовується у фільтрації, де якість краю безпосередньо впливає на продуктивність.
Машинне різання дозволяє точно контролювати розміри, зменшуючи відходи та забезпечуючи узгодженість у партіях. Хоча початкові інвестиції вищі, механічне обладнання для різання значно покращує продуктивність і якість у великих-операціях.
Плазмове та лазерне різання нестандартних форм
Передові методи різання, такі як плазмове та лазерне різання, використовуються для складних форм, товстої зварної сітки або інтегрованих вузлів. Лазерне різання забезпечує виняткову точність і мінімальне механічне навантаження, що робить його ідеальним для застосувань, які вимагають жорстких допусків. Плазмове різання є швидшим і підходить для більш товстих матеріалів, але вводить більше тепла.
Обидва методи вимагають ретельного контролю параметрів, щоб запобігти ураженню-зон надмірного тепла. Для відновлення стійкості до корозії може знадобитися -очистка після різання або пасивація. Ці методи найкраще підходять для спеціалізованих виробничих середовищ.
Для детальнішого порівняння ріжучих інструментів-від ручних ножиць і болторізів до лазерних систем і систем з ЧПК
цей посібник із вибору інструменту для різання сітки з нержавіючої сталі надає практичний аналіз ефективності, точності та витрат.
Керівництво з вибору інструменту для різання сітки з нержавіючої сталі: від ручних інструментів до ЧПУ
Розрізання плетеної сітки без потертості чи спотворення
Методи стабілізації країв
Запобігання потертості є однією з найбільших проблем під час різання тканої сітки з нержавіючої сталі. Перед розрізанням краї можна стабілізувати за допомогою тимчасових затискачів, липких стрічок або точкового зварювання. Ці методи утримують дроти на місці, запобігаючи розмотування під час різання.
Для тонкої фільтраційної сітки стабілізація особливо важлива. Навіть незначний рух дроту може змінити геометрію апертури, вплинувши на точність фільтрації. Належна стабілізація забезпечує чисті краї та стабільну продуктивність.
Якщо продуктивність фільтрації має вирішальне значення, також важливо розуміти, як різні методи різання можуть безпосередньо впливати на стабільність діафрагми та мікронну точність{0}}цю тему детально розглядаємо в нашій статті про те, як методи різання впливають на точність фільтрації плетеної сітки з нержавіючої сталі.
Як методи різання впливають на точність фільтрації плетеної сітки з нержавіючої сталі
Напрямок і послідовність різання
Напрямок і послідовність різання впливають на якість краю. Розрізання паралельно дротам основи або качка зменшує опір і зводить до мінімуму спотворення. Різання по діагоналі збільшує ризик переміщення дроту та нерівних країв. Планування шляху та послідовності різання допомагає зберегти цілісність сітки.
Після-обробка країв
Після різання може знадобитися фінішна обробка країв для видалення задирок або гострих частин. Легке шліфування, чищення або закатка країв підвищує безпеку та запобігає пошкодженню сусідніх компонентів під час встановлення. Правильна обробка також зменшує точки концентрації напруги, які можуть ініціювати корозію.
Заходи безпеки під час різання сітки
Засоби індивідуального захисту (ЗІЗ)
Розрізання сітки з нержавіючої сталі включає гострі краї, розлітаються осколки та можливі іскри. Необхідні рукавички, захисні окуляри, щитки для обличчя та захисний одяг. Для механічного різання також може знадобитися захист органів слуху.
Безпека робочого середовища та інструментів
Стійке робоче місце запобігає нещасним випадкам і забезпечує точність. Сітку слід надійно закріпити або підтримувати, щоб запобігти її переміщенню. Інструменти мають належним чином доглядати, мати гострі леза та непошкоджені щитки. Дотримання правил техніки безпеки знижує ризик отримання травм і покращує якість різання.
Поводження та утилізація обрізаних країв
Обрізані краї сітки гострі та небезпечні. Належне поводження, маркування та утилізація запобігають травмам під час транспортування та встановлення. У промислових умовах стандартизовані процедури поводження покращують безпеку та ефективність.
Контроль якості після різання сітки з нержавіючої сталі
Перевірка точності розмірів і допусків
Після розрізання розміри сітки слід перевірити на відповідність специфікаціям. Точне визначення розміру забезпечує правильну посадку під час монтажу та запобігає повторній роботі. Інструменти вимірювання та шаблони допомагають підтримувати послідовність.
Структурна цілісність і перевірка країв
Необхідно перевірити обрізані краї на предмет деформації, пошкоджених зварних швів або ослаблених проводів. Раннє виявлення дефектів запобігає збоям і забезпечує надійну роботу.
Підготовка сітки до встановлення або виготовлення
Правильне очищення та упаковка захищають розрізану сітку від забруднення та пошкодження. Правильна підготовка сітки забезпечує плавну інтеграцію в системи фільтрації, дренажні вузли або структурні каркаси.
Після різання обробка країв і запобігання корозії стають однаково важливими для-тривалої продуктивності-ці-процеси різання детально пояснюються в нашому посібнику щодо обробки країв і захисту від корозії для сітки з нержавіючої сталі.
Після-сучасна обробка та захист від корозії сітки з нержавіючої сталі
Заходи безпеки під час різання сітки з нержавіючої сталі
Вимоги до засобів індивідуального захисту (ЗІЗ).
Під час різання зварної та тканої сітки з нержавіючої сталі утворюються гострі краї, металеві задирки, іскри та іноді дрібний металевий пил. Правильні засоби індивідуального захисту (ЗІЗ) мають важливе значення для запобігання травмам і -тривалим ризикам для здоров’я. Принаймні оператори повинні носити стійкі до порізів рукавички з кевлару або армованого сталлю-волокна, щоб захистити руки від-гострих кінців дроту. Стандартних тканинних рукавичок недостатньо, і їх можна легко порвати при роботі зі свіжозрізаною сіткою.
Захист очей не менш важливий. Захисні окуляри або повно{1}}щитки для обличчя запобігають потраплянню металевих осколків в очі, особливо під час використання кутових шліфувальних машин, плазмових різаків або механічних ножиць. Для електрорізальних інструментів слід використовувати засоби захисту слуху, щоб зменшити-тривале пошкодження слуху, спричинене високим-децибелним шумом. У закритих майстернях також може знадобитися захист органів дихання, оскільки під час різання нержавіючої сталі можуть вивільнятися дрібні частинки, які подразнюють дихальну систему.
Захист ніг часто забувають, але він дуже важливий. Захисні черевики зі сталевими-носками запобігають травмам від падіння сітчастих панелей або-відрізаних секцій. Захисний одяг з довгими- рукавами мінімізує вплив на шкіру гарячих іскор і гострих кінців дроту. Встановлення чітких стандартів ЗІЗ не тільки захищає працівників, але й підвищує продуктивність за рахунок зменшення нещасних випадків і простоїв. У промисловому або будівельному середовищі послідовне використання ЗІЗ є основною, але важливою вимогою для безпечного різання сітки з нержавіючої сталі.
Усунення гострих країв і задирок після різання
Однією з найпоширеніших небезпек під час різання сітки з нержавіючої сталі є вплив гострих країв і дротяних задирок. І зварні, і ткані сітки можуть утворювати голчасті{1}}кінчики дроту після розрізання, що створює серйозні ризики під час транспортування та встановлення. Ці задирки можуть легко проткнути шкіру, пошкодити рукавички або зачепити захисний одяг, якщо не поводитися належним чином.
Після розрізання краю сітки слід негайно оглянути та обробити. Ручне видалення задирок за допомогою напилків, абразивних накладок або пластинчастих дисків допомагає згладити гострі кінці дроту та зменшити ризик травм. Для-виробництва великих обсягів часто впроваджуються процеси автоматизованої обробки країв або вторинного шліфування, щоб забезпечити послідовність і безпеку. У програмах, де сітку потрібно часто обробляти, як-от панелі фільтрації чи знімні екрани, обробка країв не є обов’язковою-це функціональна вимога.
На додаток до зняття задирок можна застосовувати методи зміцнення країв. Згортання сітчастого краю, зварювання рами з нержавіючої сталі або встановлення U--подібних країв підвищує безпеку та структурну стабільність. Правильне маркування свіжозрізаних сітчастих панелей також допомагає попередити працівників про потенційну небезпеку. Управління гострими краями є не лише заходом безпеки, але й етапом контролю якості, який покращує зручність використання та професійність готового продукту з сітки з нержавіючої сталі.
Контроль пожежі та іскри під час відключення електроенергії
Електрорізальні інструменти, такі як кутові шліфувальні машини, плазмові різаки та лазерні системи, створюють іскри та тепло, що може становити небезпеку пожежі, особливо в майстернях, де працюють із легкозаймистими матеріалами. Сама нержавіюча сталь не є горючою, але іскри можуть запалити пил, пакувальні матеріали чи залишки хімічних речовин, що знаходяться поблизу. Перед початком різання необхідно вжити належних протипожежних заходів.
Робочі зони мають бути очищені від легкозаймистих матеріалів, а-встановити вогнестійкі бар’єри або іскрові екрани, де це необхідно. Вогнегасники, придатні для-пожеж, пов’язаних із металом, мають бути легкодоступними, а оператори мають бути навчені їх правильному використанню. Під час різання великих сітчастих панелей іскри можуть поширюватися на кілька метрів, тому важливо встановити контрольовану зону різання.
Вентиляція також відіграє важливу роль у розподілі іскри та тепла. Достатній потік повітря зменшує накопичення тепла та розсіює пари, що утворюються під час різання. У промислових умовах перед початком різання часто потрібні дозволи на роботи в умовах високої температури та контрольні списки техніки безпеки. Завчасно керуючи іскрами та джерелами тепла, виробники та монтажники можуть значно зменшити ризик пожеж-пов’язаних інцидентів під час розрізання сітки з нержавіючої сталі.
Безпечне поводження та зберігання розрізаних сітчастих панелей
Після розрізання сітки з нержавіючої сталі необхідне правильне поводження та зберігання, щоб запобігти травмам і матеріальній шкоді. Розрізані сітчасті панелі ніколи не можна складати хаотично, оскільки оголені кінці дроту можуть спричинити порізи, коли панелі зсуваються. Використання прокладок, захисних роздільників або дерев’яних піддонів допомагає зберегти безпечний відстань між панелями та запобігає пошкодженню країв.
Підйом і транспортування сітки повинні здійснюватися за допомогою відповідних методів. Для великих панелей може знадобитися робота двох-особ або механічного підіймального обладнання, щоб уникнути травм від розтягування та випадкового падіння. Зберігаючи сітку у вертикальному положенні, слід використовувати надійні стелажі, щоб запобігти перекиданню. Горизонтальне зберігання має забезпечувати рівномірну опору, щоб уникнути згинання або деформації, особливо для тонших тканих сіток.
Чітке маркування розмірів нарізки, типу сітки та попереджень про небезпеку підвищує безпеку та ефективність на робочому місці. Належні умови зберігання-в сухому, чистому та-добре організованому-також захистять сітку з нержавіючої сталі від забруднення та корозії перед встановленням. Практики безпечного поводження гарантують, що операції різання не створюють нових ризиків на наступних етапах обробки або використання.
Контроль точності та допуску при різанні сітки з нержавіючої сталі
Важливість точності розмірів для промислового застосування
Точність розмірів є важливою вимогою при розрізанні сітки з нержавіючої сталі для промислового використання. Такі програми, як системи фільтрації, захисні екрани та кожухи машин, вимагають точних розмірів, щоб забезпечити належну посадку та продуктивність. Навіть невеликі відхилення в довжині або ширині можуть призвести до труднощів встановлення, протікання або зниження цілісності конструкції.
Ткана сітка представляє унікальні труднощі, оскільки прорізання плетіння може призвести до незначних зрушень у вирівнюванні дроту. Без належного контролю сітка може потріскатися або втратити однорідність уздовж зрізаного краю. Зварна сітка, хоч і більш жорстка, вимагає точних вимірювань, щоб переконатися, що вирізані панелі правильно вирівняні з рамами або точками кріплення. Точні ріжучі інструменти, калібровані вимірювальні системи та послідовні процедури налаштування необхідні для дотримання жорстких допусків.
У виробничих умовах точність розмірів також впливає на повторюваність. Виробництво цілісних сітчастих панелей зменшує відходи, підвищує ефективність складання та забезпечує відповідність специфікаціям замовника. Точне різання – це не лише естетика-вона безпосередньо впливає на функціональну надійність сітчастих компонентів із нержавіючої сталі у складних умовах.
Контроль деформації сітки під час різання
Сітка з нержавіючої сталі може деформуватися під час різання, якщо використовувати невідповідну техніку або інструменти. Плетена сітка особливо чутлива до спотворень, оскільки окремі дроти переплетені, а не жорстко закріплені. Надмірне зусилля, неправильне затискання або нерівномірний тиск різання можуть розтягнути або стиснути сітку, змінивши розмір і форму отвору.
Щоб мінімізувати деформацію, сітку слід надійно закріпити або підтримувати під час різання. Плоскі опорні поверхні запобігають провисанню та зберігають постійне натягнення панелі. Для тканої сітки різання по прямій напрямній або використання точних ножиць допомагає зберегти вирівнювання дроту. В автоматизованих системах різання контрольовані швидкості подачі та оптимізовані шляхи різання зменшують навантаження на сітку.
Перевірка після-різання є важливою для виявлення будь-якої деформації, яка може вплинути на продуктивність. Незначні деформації можна виправити шляхом сплющення або натягу, але сильна деформація часто потребує повторного-різання. Контроль деформації гарантує, що сітка з нержавіючої сталі збереже свою розроблену точність фільтрації, міцність і зовнішній вигляд.
Вимоги до допусків для рамних і зварних вузлів
Коли сітка з нержавіючої сталі використовується в каркасних або зварних вузлах, допуски на різання стають ще більш критичними. Сітчасті панелі повинні точно підходити до рам, щоб забезпечити надійне зварювання, кріплення болтами або обтиск. Невідповідність розмірів може призвести до нерівних зварних швів, слабких з’єднань або видимих зазорів, які порушують цілісність конструкції.
Для каркасів із зварної сітки необхідно врахувати теплове розширення під час зварювання. Щоб запобігти викривленню або викривленню, може знадобитися різання панелей трохи меншого розміру. У плетених сіткових вузлах збереження квадратних країв забезпечує рівномірний розподіл натягу, коли сітку розтягують або закріплюють.
Чіткі специфікації допусків повинні бути визначені на етапі проектування. Повідомлення цих вимог виробничим групам допомагає забезпечити стабільні результати. Точне різання, адаптоване до вимог складання, зменшує кількість повторних робіт, покращує міцність з’єднання та покращує загальну якість сітчастих виробів із нержавіючої сталі.
Контроль якості та перевірка після різання
Контроль якості не закінчується після завершення процесу різання. Перевірка розрізаних сітчастих панелей з нержавіючої сталі гарантує, що точність розмірів, якість краю та загальна цілісність відповідають вимогам проекту. Візуальний огляд визначає задирки, пошкодження дроту або невідповідні отвори, тоді як перевірка розмірів перевіряє відповідність заданим допускам.
У критичних випадках може знадобитися додаткове тестування. Для фільтраційної сітки можна виміряти консистенцію апертури та відкриту площу, щоб підтвердити продуктивність. Для конструкцій можна оцінити площинність і жорсткість, щоб забезпечити-несучу здатність. Документування результатів інспектування підтримує відстеження та гарантію якості.
Впровадження стандартизованих процедур перевірки зменшує ризик потрапляння дефектної сітки до місць встановлення. Контроль якості підсилює цінність точного різання та гарантує надійну роботу сітки з нержавіючої сталі протягом усього терміну служби.
Висновок
Різання зварної та тканої сітки з нержавіючої сталі є технічно складним процесом, який безпосередньо впливає на продуктивність, безпеку та довговічність продукту. Розуміння відмінностей між типами сіток, діаметрами дроту та марками матеріалів дозволяє виробникам вибрати відповідні інструменти та методи різання. Ручне різання пропонує гнучкість для малих-завдань, тоді як механічні та передові технології різання забезпечують точність і ефективність для промислового виробництва.
Не менш важливими є методи безпеки, методи стабілізації країв і контроль якості після різання. Поєднуючи належне планування, правильний вибір інструменту та дисципліноване виконання, інженери та виробники можуть досягти чистих розрізів, підтримувати цілісність сітки та зменшувати відходи. Освоєння цих методів різання гарантує, що сітка з нержавіючої сталі надійно працює у фільтрації, будівництві, дренажі та промисловому застосуванні-забезпечуючи довгострокову-вартість і незмінну ефективність.